 ES
 EN
 ITA
 DE
 FR
Empalme de fibra PM: por qué la relación de extinción cae de 40 dB a 25 dB

¿Por qué la relación de extinción de la fibra PM desciente de 40 dB a 25 dB después del empalme?
Una fibra de mantenimiento de la polarización (PM) proporciona una relación de extinción (ER) de 40 dB antes del empalme. Después del empalme, el valor cae a solo 25 dB. Usted ajusta el empalmador de fusión, prueba diferentes configuraciones de descarga y aún así no puede recuperar el rendimiento original.
Es posible que el problema no sea solo la configuración del empalmador.
Para las fibras de PM, la calidad del empalme no está determinada únicamente por la pérdida de inserción o la alineación del núcleo. La integridad de la estructura de mantenimiento de la polarización de la fibra, la alineación angular y la historia térmica también pueden afectar la relación de extinción. Comprender estos factores es esencial al empalmar PANDA u otras fibras de PM para interferómetros, sistemas ópticos coherentes, giroscopios de fibra óptica y aplicaciones de detección de precisión.
¿Qué significa la relación de extinción en la fibra PM?
Una fibra PM está diseñada para mantener el estado de polarización de la luz al soportar dos modos de polarización ortogonales con diferentes constantes de propagación.
La relación de extinción se usa comúnmente para caracterizar la potencia óptica relativa asociada con los ejes de polarización principales. En una representación simplificada,
[
ER = 10 \ log _{10}\ left(\ frac{P _{\ mathrm{major }}}{ P _{\ mathrm{minor }}}\ right)
]
Donde (P _{\ mathrm{major}) y (P _{\ mathrm{minor}) representan las potencias ópticas medidas a lo largo de los ejes de polarización dominante y ortogonal en las condiciones de medición especificadas.
Un ER más alto generalmente indica una mejor discriminación de polarización.
Considere el siguiente ejemplo:
Antes del empalme:Un ER de 40 dB corresponde a una relación de potencia de 10.000: 1.
Después del empalme:Un ER de 25 dB corresponde a una relación de potencia de aproximadamente 316:1.
Por lo tanto, una reducción de 15 dB representa un deterioro sustancial en la extinción de polarización medida.
Sin embargo, ER es una cantidad dependiente de la medición. El resultado también puede depender de cómo se alinean los ejes de fibra, la polarización de lanzamiento, el método de medición y la configuración de medición. Antes de concluir que un empalme ha degradado la fibra, asegúrese de que las mediciones antes y después del empalme se realizaron en condiciones comparables.
¿Por qué el empalme puede degradar la tasa de extinción?
2,1 Acoplamiento de polarización entre los ejes principales
Las fibras de PM utilizan birrefringencia incorporada para ayudar a preservar el estado de polarización de la luz transmitida. En las fibras PANDA, por ejemplo, los elementos de aplicación de tensión crean la distribución de tensión responsable de esta birrefringencia.
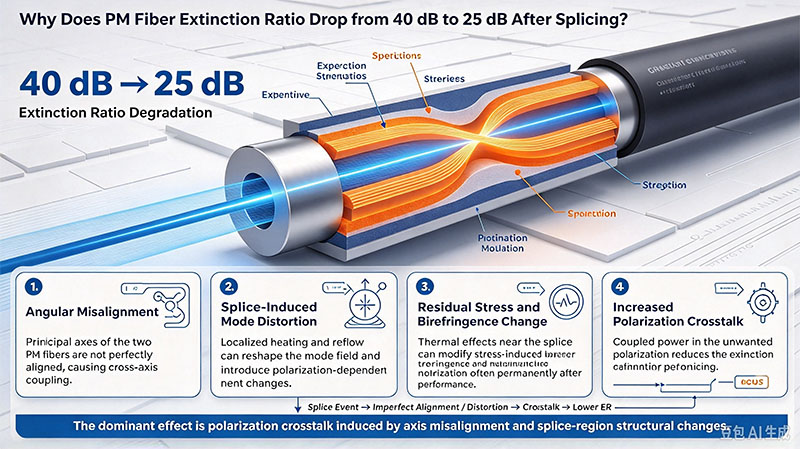
Un empalme introduce una transición localizada entre dos secciones de fibra. Si sus ejes de polarización están desalineados, o si el empalme cambia la distribución de tensión local, la potencia óptica puede acoplarse entre los dos modos de polarización principales.
Este acoplamiento puede reducir el ER medido incluso cuando el empalme tiene una pérdida de inserción muy baja.
Esta distinción es importante:La baja pérdida de empalme no significa necesariamente una buena extinción de la polarización.Un empalme puede transmitir casi toda la potencia óptica mientras degrada el rendimiento de polarización.
La degradación real depende de factores como la desalineación angular, el diseño de la fibra, la geometría del empalme, el proceso térmico y las condiciones de medición. Por lo tanto, un empalme debe evaluarse utilizando tanto la pérdida de inserción como las mediciones relacionadas con la polarización cuando la aplicación requiere un ER alto.
2,2 Tres posibles contribuyentes a la degradación de ER
Causa 1: ángulo de extremo de fibra y desalineación del eje
La condición de la cara del extremo de la fibra es importante porque la geometría de la fibra preparada y la alineación de los ejes principales influyen en el empalme.
Una cara de extremo en ángulo o mal preparada puede complicar la alineación y crear una transición imperfecta entre las dos secciones de fibra. Más importante aún, la desalineación angular entre los ejes de la fibra PM puede causar acoplamiento de polarización.
No confunda estos dos problemas: el ángulo físico de la cara final y la orientación relativa de los ejes lento y rápido de la fibra son parámetros diferentes. Ambos pueden necesitar ser revisados.
Cheques recomendados:
Inspeccione la geometría y la calidad de la cara final antes del empalme.
Verifique que el empalmador sea compatible con el tipo de fibra PM relevante y el procedimiento de alineación.
Confirme que los ejes principales de polarización estén correctamente alineados.
Compruebe si el ER medido cambia cuando se gira el empalme o cuando se repiten las condiciones de lanzamiento de la medición.
La fuente original sugiere un ángulo extremo-cara por debajo de 0,3 ° como objetivo en su ejemplo. Esto debe tratarse como una recomendación específica del proceso en lugar de un límite de aceptación universal; la especificación aplicable depende de la fibra, el método de preparación y el equipo.
Causa 2: desalineación lateral en la región de empalme
La estructura de mantenimiento de polarización de una fibra de PM no está definida solo por su núcleo. En una fibra PANDA, las posiciones relativas del núcleo y los elementos que aplican tensión determinan la distribución de la tensión y el comportamiento birrefringente.
Por consiguiente, un empalme con alineación de núcleo aceptable puede tener todavía un rendimiento de polarización insatisfactorio si las estructuras de fibra o ejes principales no están alineados apropiadamente.
Esta es una razón por la que la optimización de la pérdida de empalme convencional puede no ser suficiente para las aplicaciones de PM exigentes.
Cheques recomendados:
Confirme que el empalmador está configurado para el diseño correcto de fibra PM.
Inspeccione el procedimiento de alineación y las funciones de detección de ejes disponibles.
Verifique que las dos secciones de fibra tengan orientaciones de eje compatibles.
Compare ER antes y después del empalme en lugar de confiar solo en la pérdida estimada de empalme.
La fuente original proporciona ejemplos de degradación de ER asociada con desplazamientos laterales de 1-2 μm. Estos valores no deben tratarse como factores de conversión universales: el efecto real depende de la geometría de la fibra, el tipo de desalineación y el método de medición.
Causa 3: Alteración térmica de la estructura de tensión
El empalme de fusión utiliza una descarga de alta temperatura para ablandar y unir el vidrio. El calor puede afectar a la distribución de tensión local alrededor del empalme, incluyendo la región asociada con los elementos de aplicación de tensión en una fibra PANDA.
Debido a que la birrefringencia de una fibra de PM está relacionada con su distribución de tensión interna, un cambio en esa distribución puede alterar el comportamiento de polarización local.
Esto no significa que cada empalme de alta temperatura causará una gran pérdida de ER. El resultado depende del perfil de descarga, la duración del calentamiento, la estructura de la fibra y el proceso de empalme.
Cheques recomendados:
Use un programa de empalme de fibra PM calificado como punto de partida.
Evaluar la potencia de descarga y la duración sistemáticamente.
Evite suponer que una descarga más larga o más fuerte mejorará el rendimiento de polarización.
Mida la pérdida de empalme y ER al comparar la configuración del proceso.
Consulte las recomendaciones del fabricante de la fibra para la construcción específica de la fibra.
Un proceso de baja potencia y corta duración puede reducir la perturbación térmica en algunos casos, pero aún debe proporcionar suficiente fusión de vidrio y resistencia mecánica. El equilibrio correcto debe ser establecido experimentalmente.
3. Por qué la optimización de los parámetros de Splicer puede no resolver el problema
Los ajustes de la empalmadora de fusión controlan principalmente el proceso de calentamiento y la alineación y unión de los extremos de la fibra. No pueden corregir automáticamente todos los problemas asociados con la preparación de la cara final, la orientación del eje de la fibra o los cambios en la estructura de tensión local.
Considere un escenario típico de solución de problemas:
Un empalme tiene baja pérdida de inserción y el empalmador informa una buena alineación, sin embargo, el ER medido cae de 40 dB a aproximadamente 27 dB.
Continuar ajustando la potencia de descarga sin investigar otras variables puede producir poca mejora.
Un enfoque más efectivo es separar el problema en tres categorías:
Factores geométricos:Condición de la cara final, alineación angular, orientación del eje de la fibra y desplazamiento lateral.
Factores térmicos:Potencia de descarga, duración del calentamiento y el efecto del proceso de fusión en la estructura de tensión local.
Factores de medición:Polarización de lanzamiento, alineación del eje en la interfaz de medición, condición del conector y repetibilidad de la medición de ER.
Este enfoque ayuda a determinar si la limitación dominante proviene del propio empalme, el proceso de preparación o la configuración de la medición.
4. Un flujo de trabajo práctico de solución de problemas
Cuando el ER cae significativamente después del empalme de fibra PM, siga una secuencia de diagnóstico controlada.
Paso 1: Verificar la medición
Medir ER antes y después del empalme utilizando el mismo método y condiciones de lanzamiento comparables. Confirme la calibración del instrumento de medición, la orientación del eje de la fibra y la repetibilidad de la conexión.
Paso 2: Inspeccione la preparación de la fibra
Compruebe la calidad de corte, la geometría de la cara final, la limpieza y cualquier daño visible. No asuma que una inspección visual aceptable por sí sola demuestra que la cara final cumple con la especificación geométrica requerida.
Paso 3: Verificar la alineación del eje de polarización
Confirme que la empalmadora está configurada para el tipo correcto de fibra PM y que los ejes principales están alineados según lo previsto. Cuando esté disponible, use las funciones de alineación e inspección de PM dedicadas del equipo.
Paso 4: Revisar el proceso de fusión
Comience con el programa de empalme de PM recomendado por el fabricante de la fibra. Cambie un parámetro a la vez, como la potencia de descarga o la duración, y registre la pérdida de empalme resultante y el ER.
Paso 5: Comparar múltiples muestras
Repita el procedimiento en varios empalmes. Registre ER antes y después del empalme, pérdida de inserción, tipo de fibra, condiciones de preparación, configuraciones de empalmador y condiciones de medición.
Una reducción consistente de ER en múltiples muestras puede indicar un proceso sistemático o un problema de compatibilidad. Una gran variación entre las muestras puede apuntar hacia condiciones de preparación, alineación o medición inconsistentes.
Paso 6: Establecer criterios de aceptación específicos de la aplicación
No utilice la pérdida de inserción como el único criterio de aprobación/fallo para un empalme de fibra PM. Defina límites de aceptación separados para la pérdida de inserción y ER basados en los requisitos del sistema y las especificaciones de fibra o componentes aplicables.
5. Principales conclusiones
Una caída en la relación de extinción de la fibra PM de 40 dB a 25 dB es significativa, pero no debe atribuirse automáticamente al empalmador de fusión.
Los principales factores a investigar son:
Preparación y geometría del extremo de la fibra.
Alineación relativa de los ejes principales de polarización.
Alineación lateral y compatibilidad de las estructuras de fibra.
Efectos térmicos introducidos durante la fusión.
Repetibilidad y consistencia de la medición ER.
La lección práctica es sencilla:Optimizar el proceso de empalme completo, no sólo los ajustes de descarga.
Para aplicaciones como giroscopios de fibra óptica, interferómetros, sistemas ópticos coherentes y sensores de fibra de precisión, evalúe el rendimiento de polarización junto con la pérdida de empalme. Un empalme que se ve excelente en términos de transmisión óptica aún puede no cumplir con el requisito de ER de la aplicación.
Nota de ingeniería: los umbrales numéricos y los ejemplos deben validarse con la hoja de datos específica de la fibra de PM, las recomendaciones del fabricante del empalmador y un procedimiento de prueba documentado antes de usarse como límites de aceptación de producción.