 ITA
 EN
 ES
 DE
 FR
Splicing in fibra di PM: perché il rapporto di estinzione scende da 40 dB a 25 dB

Perché il rapporto di estinzione delle fiber PM va da 40 dB a 25 dB dopo lo splicing?
Una fibra che mantiene la polarizzazione (PM) fornisce un rapporto di estinzione (ER) di 40 dB prima dello splicing. Dopo lo splicing, il valore scende a soli 25 dB. Si regola la giuntatrice di fusione, si provano diverse impostazioni di scarica e non si riesce ancora a recuperare le prestazioni originali.
Il problema potrebbe non essere solo le impostazioni dello splicer.
Per le fiber PM, la qualità della giunzione non è determinata esclusivamente dalla perdita di inserzione o dall'allineamento del nucleo. Anche l'integrità della struttura di mantenimento della polarizzazione della fibra, l'allineamento angolare e la storia termica possono influenzare il rapporto di estinzione. La comprensione di questi fattori è essenziale quando si impila PANDA o altre fiber PM per interferometri, sistemi ottici coerenti, giroscopi a fiber ottiche e applicazioni di rilevamento di precisione.
1. Cosa significa rapporto di estinzione in fibra di PM?
Una fibra PM è progettata per mantenere lo stato di polarizzazione della luce supportando due modalità di polarizzazione ortogonale con diverse costanti di propagazione.
Il rapporto di estinzione è comunemente usato per caratterizzare la potenza ottica relativa associata ai principali assi di polarizzazione. In una rappresentazione semplificata,
[
ER = 10 \ log _{10}\ sinistra (\ frac{P _{\ mathrm{major }}}{ P _\ mathrm{minor }}}\ right)
]
Dove (P _{\ mathrm{major}}) e (P _{\ mathrm{minor}}) rappresentano le potenze ottiche misurate lungo gli assi di polarizzazione dominante e ortogonale nelle condizioni di misurazione specificate.
Un ER più elevato generalmente indica una migliore discriminazione di polarizzazione.
Si consideri il seguente esempio:
Prima della giunzione:Un ER di 40 dB corrisponde a un rapporto di potenza di 10.000: 1.
Dopo lo splicing:Un ER di 25 dB corrisponde a un rapporto di potenza di circa 316:1.
Una riduzione di 15 dB rappresenta quindi un sostanziale deterioramento dell'estinzione della polarizzazione misurata.
Tuttavia, ER è una quantità dipendente dalla misurazione. Il risultato può anche dipendere da come sono allineati gli assi della fibra, dalla polarizzazione del lancio, dal metodo di misurazione e dalla configurazione della misurazione. Prima di concludere che una giunzione ha degradato la fibra, assicurarsi che le misurazioni prima e dopo lo splicing siano state eseguite in condizioni comparabili.
2. Perché lo splicing può degradare il rapporto di estinzione?
2.1 Accoppiamento di polarizzazione tra gli assi principali
Le fiber PM utilizzano la birifrangenza incorporata per aiutare a preservare lo stato di polarizzazione della luce trasmessa. Nelle fiber PANDA, ad esempio, gli elementi che applicano lo stress creano la distribuzione dello stress responsabile di questa birifrangenza.
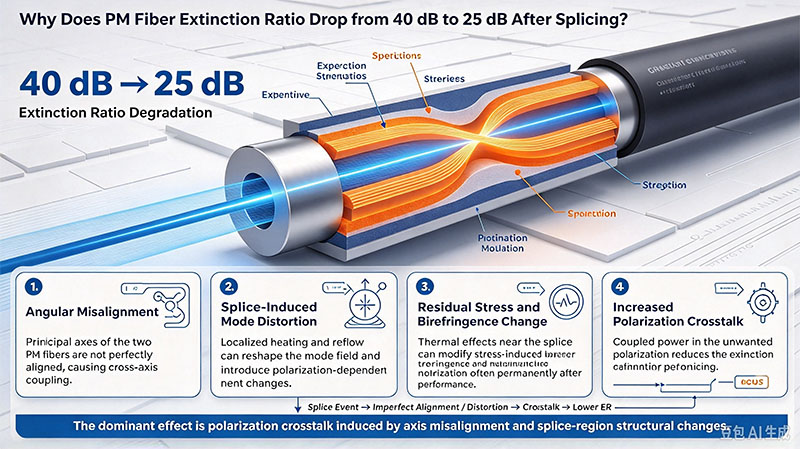
Una giunzione introduce una transizione localizzata tra due sezioni di fibra. Se i loro assi di polarizzazione sono disallineati o se la giunzione cambia la distribuzione delle sollecitazioni locali, la potenza ottica può accoppiarsi tra le due principali modalità di polarizzazione.
Questo accoppiamento può ridurre l'ER misurato anche quando la giunzione ha una perdita di inserzione molto bassa.
Questa distinzione è importante:Bassa perdita di giunzione non significa necessariamente una buona estinzione della polarizzazione.Una giunzione può trasmettere quasi tutta la potenza ottica pur degradando le prestazioni di polarizzazione.
La degradazione effettiva dipende da fattori quali il disallineamento angolare, il design della fibra, la geometria della giunzione, il processo termico e le condizioni di misurazione. Una giunzione dovrebbe quindi essere valutata utilizzando sia la perdita di inserzione che le misurazioni relative alla polarizzazione quando l'applicazione richiede un ER elevato.
2.2 Tre potenziali contributori al degrado ER
Causa 1: angolo di fine fibra e disallineamento dell'asse
La condizione della faccia terminale della fibra è importante perché la geometria della fibra preparata e l'allineamento degli assi principali influenzano la giunzione.
Una faccia di estremità angolata o mal preparata può complicare l'allineamento e creare una transizione imperfetta tra le due sezioni di fibra. Ancora più importante, il disallineamento angolare tra gli assi della fibra PM può causare l'accoppiamento di polarizzazione.
Non confondere questi due problemi: l'angolo fisico fine-faccia e l'orientamento relativo degli assi lenti e veloci della fibra sono parametri diversi. Potrebbe essere necessario controllare entrambi.
Controlli consigliati:
Ispezionare la qualità e la geometria del viso prima della giunzione.
Verificare che la giuntatrice supporti il tipo di fibra PM e la procedura di allineamento pertinenti.
Confermare che gli assi di polarizzazione principali siano allineati correttamente.
Controllare se il ER misurato cambia quando la giunzione viene ruotata o quando vengono ripetute le condizioni di lancio della misurazione.
La fonte originale suggerisce un angolo finale-faccia inferiore a 0,3 ° come bersaglio nel suo esempio. Questo dovrebbe essere trattato come una raccomandazione specifica del processo piuttosto che un limite di accettazione universale; la specifica applicabile dipende dalla fibra, dal metodo di preparazione e dall'attrezzatura.
Causa 2: disallineamento laterale nella regione di giunzione
La struttura di mantenimento della polarizzazione di una fibra PM non è definita solo dal suo nucleo. In una fibra PANDA, le posizioni relative del nucleo e degli elementi che applicano lo stress determinano la distribuzione dello stress e il comportamento birifrangente.
Di conseguenza, una giunzione con un allineamento del nucleo accettabile può ancora avere prestazioni di polarizzazione insoddisfacenti se le strutture della fibra o gli assi principali non sono adeguatamente allineati.
Questo è uno dei motivi per cui l'ottimizzazione convenzionale della perdita di giunzione potrebbe non essere sufficiente per le applicazioni PM esigenti.
Controlli consigliati:
Confermare che la giuntatrice sia configurata per il corretto design della fibra PM.
Ispezionare la procedura di allineamento e le funzioni di rilevamento dell'asse disponibili.
Verificare che le due sezioni di fibra abbiano orientamenti di assi compatibili.
Confronta ER prima e dopo lo splicing piuttosto che fare affidamento sulla sola perdita di giunzione stimata.
La sorgente originale fornisce esempi di degradazione ER associata a offset laterali di 1-2 μm. Questi valori non devono essere trattati come fattori di conversione universali: l'effetto effettivo dipende dalla geometria della fibra, dal tipo di disallineamento e dal metodo di misurazione.
Causa 3: Disturbo termico della struttura dello stress
Lo splicing fusion utilizza uno scarico ad alta temperatura per ammorbidire e unire il vetro. Il calore può influenzare la distribuzione dello stress locale attorno alla giunzione, inclusa la regione associata agli elementi che applicano lo stress in una fibra PANDA.
Poiché la birifrangenza di una fibra PM è correlata alla sua distribuzione dello stress interno, un cambiamento in quella distribuzione può alterare il comportamento di polarizzazione locale.
Ciò non significa che ogni giunzione ad alta temperatura causerà una grande perdita di ER. Il risultato dipende dal profilo di scarico, dalla durata del riscaldamento, dalla struttura della fibra e dal processo di giunzione.
Controlli consigliati:
Utilizzare un programma di splicing in fibra PM qualificato come punto di partenza.
Valutare sistematicamente la potenza e la durata di scarica.
Evitare di presumere che una scarica più lunga o più forte migliorerà le prestazioni di polarizzazione.
Misurare sia la perdita di giunzione che l'ER quando si confrontano le impostazioni del processo.
Controllare le raccomandazioni del produttore della fibra per la costruzione specifica della fibra.
Un processo a bassa potenza e di breve durata può ridurre il disturbo termico in alcuni casi, ma deve comunque fornire una fusione del vetro sufficiente e resistenza meccanica. L'equilibrio corretto dovrebbe essere stabilito sperimentalmente.
3. Perché l'ottimizzazione dei parametri Splicer potrebbe non risolvere il problema
Le impostazioni della giuntatrice di fusione controllano principalmente il processo di riscaldamento e l'allineamento e l'unione delle estremità della fibra. Non possono correggere automaticamente ogni problema associato alla preparazione del viso finale, all'orientamento dell'asse della fibra o ai cambiamenti nella struttura dello stress locale.
Considera un tipico scenario di risoluzione dei problemi:
Una giunzione ha una bassa perdita di inserzione e la giuntatrice riporta un buon allineamento, ma l'ER misurato scende da 40 dB a circa 27 dB.
Continuare a regolare la potenza di scarica senza indagare su altre variabili può produrre pochi miglioramenti.
Un approccio più efficace consiste nel separare il problema in tre categorie:
Fattori geometrici:Condizione dell'estremità, allineamento angolare, orientamento dell'asse della fibra e offset laterale.
Fattori termici:Potenza di scarico, durata del riscaldamento e effetto del processo di fusione sulla struttura dello stress locale.
Fattori di misurazione:Lanciare la polarizzazione, l'allineamento degli assi all'interfaccia di misurazione, la condizione del connettore e la ripetibilità della misurazione ER.
Questo approccio aiuta a determinare se la limitazione dominante deriva dalla giunzione stessa, dal processo di preparazione o dalla configurazione della misurazione.
4. Un flusso di lavoro pratico per la risoluzione dei problemi
Quando ER cade in modo significativo dopo lo splicing della fibra PM, seguire una sequenza diagnostica controllata.
Fase 1: Verificare la misurazione
Misura ER prima e dopo lo splicing utilizzando lo stesso metodo e condizioni di lancio comparabili. Confermare la calibrazione dello strumento di misurazione, l'orientamento dell'asse della fibra e la ripetibilità della connessione.
Fase 2: ispezionare la preparazione della fibra
Controllare la qualità della fenditura, la geometria dell'estremità, la pulizia e qualsiasi danno visibile. Non dare per scontato che un'ispezione visiva accettabile da sola dimostri che la faccia finale soddisfa le specifiche geometriche richieste.
Fase 3: verificare l'allineamento dell'asse di polarizzazione
Confermare che la giuntatrice sia configurata per il tipo di fibra PM corretto e che gli assi principali siano allineati come previsto. Ove disponibili, utilizzare le funzioni di allineamento e ispezione PM dedicate dell'apparecchiatura.
Fase 4: rivedere il processo di fusione
Inizia con il programma di splicing PM consigliato dal produttore della fibra. Modificare un parametro alla volta, come potenza di scarica o durata, e registrare la perdita di giunzione risultante e ER.
Fase 5: confrontare più campioni
Ripeti la procedura attraverso diverse giunzioni. Registra ER prima e dopo lo splicing, la perdita di inserzione, il tipo di fibra, le condizioni di preparazione, le impostazioni della giuntatrice e le condizioni di misurazione.
Una riduzione ER coerente su più campioni può indicare un processo sistematico o un problema di compatibilità. Una grande variazione tra i campioni può indicare condizioni di preparazione, allineamento o misurazione incoerenti.
Fase 6: stabilire i criteri di accettazione specifici dell'applicazione
Non utilizzare la perdita di inserzione come unico criterio di passaggio/errore per una giunzione di fibra PM. Definire limiti di accettazione separati per la perdita di inserzione e ER in base ai requisiti di sistema e alle specifiche applicabili in fibra o componente.
5. Chiave da asporto
Un calo del rapporto di estinzione della fibra PM da 40 dB a 25 dB è significativo, ma non dovrebbe essere attribuito automaticamente alla giuntatrice di fusione.
I principali fattori da indagare sono:
Preparazione e geometria della fine della fibra.
Allineamento relativo dei principali assi di polarizzazione.
Allineamento laterale e compatibilità delle strutture in fibra.
Effetti termici introdotti durante la fusione.
Ripetibilità e coerenza della misurazione ER.
La lezione pratica è semplice:Ottimizzare il processo di splicing completo, non solo le impostazioni di scarico.
Per applicazioni come giroscopi in fibra ottica, interferometri, sistemi ottici coerenti e rilevamento di fibra di precisione, valutare le prestazioni di polarizzazione insieme alla perdita di giunzione. Una giunzione che sembra eccellente in termini di trasmissione ottica potrebbe ancora non soddisfare i requisiti ER dell'applicazione.
Nota ingegneristica: le soglie numeriche e gli esempi devono essere convalidati rispetto alla specifica scheda tecnica della fibra PM, alle raccomandazioni del produttore della giuntatrice e a una procedura di prova documentata prima di essere utilizzati come limiti di accettazione della produzione.