 FR
 EN
 ES
 ITA
 DE
Épissage de fibre PM: pourquoi le rapport d'extinction chute de 40 dB à 25 dB

Pourquoi le rapport d'extinction de fibre PM chute-t-il de 40 dB à 25 dB après l'épissage?
Une fibre à maintien de polarisation (PM) délivre un rapport d'extinction (ER) de 40 dB avant l'épissage. Après l'épissage, la valeur tombe à seulement 25 dB. Vous ajustez l'épisseur de fusion, essayez différents réglages de décharge et ne pouvez toujours pas récupérer les performances d'origine.
Le problème peut ne pas être les paramètres de l'épisseur seuls.
Pour les fibres PM, la qualité de l'épissure n'est pas déterminée uniquement par la perte d'insertion ou l'alignement du noyau. L'intégrité de la structure de maintien de la polarisation de la fibre, son alignement angulaire et son historique thermique peuvent également affecter le taux d'extinction. La compréhension de ces facteurs est essentielle lors de l'épissage de fibres PANDA ou d'autres fibres PM pour les interféromètres, les systèmes optiques cohérents, les gyroscopes à fibres optiques et les applications de détection de précision.
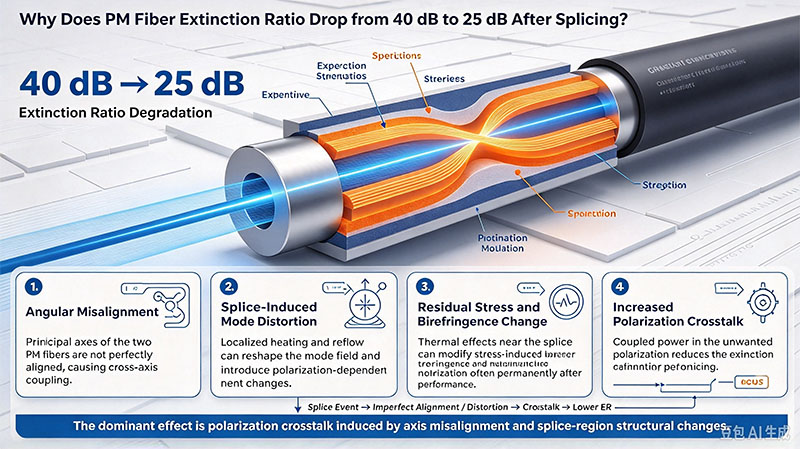
1. Que signifie le rapport d'extinction dans la fibre PM?
Une fibre PM est conçue pour maintenir l'état de polarisation de la lumière en supportant deux modes de polarisation orthogonaux avec des constantes de propagation différentes.
Le taux d'extinction est couramment utilisé pour caractériser la puissance optique relative associée aux axes principaux de polarisation. Dans une représentation simplifiée,
[
ER = 10 \ log _{10}\ left(\ frac{P _{\ mathrm{major }}}{ P _{\ mathrm {mineur }}}\ droite)
]
Où (P _{\ mathrm {majeur}}) et (P _{\ mathrm {mineur}}) représentent les puissances optiques mesurées le long des axes de polarisation dominante et orthogonale dans les conditions de mesure spécifiées.
Un ER plus élevé indique généralement une meilleure discrimination de polarisation.
Considérons l'exemple suivant:
Avant l'épissage:Un ER de 40 dB correspond à un rapport de puissance de 10 000:1.
Après épissage:Un ER de 25 dB correspond à un rapport de puissance d'environ 316:1.
Une réduction de 15 dB représente donc une détérioration substantielle de l'extinction de la polarisation mesurée.
Cependant, ER est une quantité dépendante de la mesure. Le résultat peut également dépendre de la façon dont les axes de fibre sont alignés, de la polarisation de lancement, de la méthode de mesure, et de la configuration de mesure. Avant de conclure qu'une épissure a dégradé la fibre, assurez-vous que les mesures avant et après l'épissure ont été effectuées dans des conditions comparables.
2. Pourquoi l'épissage peut-il dégrader le taux d'extinction?
2.1 Couplage de polarisation entre les axes principaux
Les fibres PM utilisent la biréfringence intégrée pour aider à préserver l'état de polarisation de la lumière transmise. Dans les fibres PANDA, par exemple, les éléments appliquant des contraintes créent la distribution de contraintes responsable de cette biréfringence.
Une épissure introduit une transition localisée entre deux sections de fibre. Si leurs axes de polarisation sont mal alignés, ou si l'épissure modifie la répartition locale des contraintes, la puissance optique peut se coupler entre les deux modes de polarisation principaux.
Ce couplage peut réduire le ER mesuré même lorsque l'épissure a une perte d'insertion très faible.
Cette distinction est importante:Une faible perte d'épissure ne signifie pas nécessairement une bonne extinction de polarisation.Une épissure peut transmettre presque toute la puissance optique tout en dégradant les performances de polarisation.
La dégradation réelle dépend de facteurs tels que le désalignement angulaire, la conception de la fibre, la géométrie de l'épissure, le processus thermique et les conditions de mesure. Une épissure doit donc être évaluée en utilisant à la fois la perte d'insertion et les mesures liées à la polarisation lorsque l'application nécessite un ER élevé.
2.2 Trois contributeurs potentiels à la dégradation des ER
Cause 1: angle d'extrémité de fibre et désalignement d'axe
La condition de la face d'extrémité de fibre est importante parce que la géométrie de la fibre préparée et l'alignement des axes principaux influencent l'épissure.
Une face d'extrémité inclinée ou mal préparée peut compliquer l'alignement et créer une transition imparfaite entre les deux sections de fibre. Plus important encore, un désalignement angulaire entre les axes des fibres PM peut provoquer un couplage de polarisation.
Ne confondez pas ces deux problèmes: l'angle physique de la face d'extrémité et l'orientation relative des axes lent et rapide de la fibre sont des paramètres différents. Les deux doivent être vérifiés.
Vérifications recommandées:
Inspectez la qualité et la géométrie de fin-visage avant l'épissage.
Vérifiez que l'épisseur prend en charge le type de fibre PM et la procédure d'alignement pertinents.
Vérifiez que les axes de polarisation principaux sont correctement alignés.
Vérifiez si l'ER mesuré change quand l'épissure est tournée ou quand les conditions de lancement de mesure sont répétées.
La source originale suggère un angle de face d'extrémité inférieur à 0,3 ° comme cible dans son exemple. Cela devrait être traité comme une recommandation spécifique au procédé plutôt qu'une limite d'acceptation universelle; la spécification applicable dépend de la fibre, de la méthode de préparation et de l'équipement.
Cause 2: Désalignement latéral dans la région d'épissure
La structure de maintien de la polarisation d'une fibre PM n'est pas définie par son seul noyau. Dans une fibre PANDA, les positions relatives du noyau et des éléments appliquant des contraintes déterminent la distribution des contraintes et le comportement biréfringent.
Par conséquent, une épissure avec un alignement acceptable du noyau peut encore avoir des performances de polarisation insatisfaisantes si les structures de fibres ou les axes principaux ne sont pas correctement alignés.
C'est une des raisons pour lesquelles l'optimisation conventionnelle d'épissure-perte peut ne pas être suffisante pour exiger des applications de P.M.
Vérifications recommandées:
Confirmez que le colleur est configuré pour la conception correcte de fibre de P.M.
Inspectez la procédure d'alignement et les fonctions disponibles de détection d'axe.
Vérifiez que les deux sections de fibre ont des orientations d'axe compatibles.
Comparez ER avant et après l'épissage plutôt que de compter sur la seule perte d'épissure estimée.
La source d'origine donne des exemples de dégradation ER associée à des décalages latéraux de 1-2 μm. Ces valeurs ne doivent pas être traitées comme des facteurs de conversion universels: l'effet réel dépend de la géométrie de la fibre, du type de désalignement et de la méthode de mesure.
Cause 3: Perturbation thermique de la structure de contrainte
L'épissage par fusion utilise une décharge à haute température pour ramollir et joindre le verre. La chaleur peut affecter la répartition locale des contraintes autour de l'épissure, y compris la région associée aux éléments d'application de contraintes dans une fibre PANDA.
Parce que la biréfringence d'une fibre PM est liée à sa distribution de contrainte interne, un changement de cette distribution peut modifier le comportement de polarisation locale.
Cela ne signifie pas que chaque épissure à haute température entraînera une perte importante d'ER. Le résultat dépend du profil de décharge, de la durée de chauffage, de la structure des fibres et du processus d'épissage.
Vérifications recommandées:
Utilisez un programme d'épissage PM-fiber qualifié comme point de départ.
Évaluer systématiquement la puissance et la durée de décharge.
Évitez de supposer qu'une décharge plus longue ou plus forte améliorera les performances de polarisation.
Mesurez la perte d'épissure et ER en comparant des arrangements de processus.
Vérifiez les recommandations du fabricant de fibre pour la construction de fibre spécifique.
Un processus de faible puissance et de courte durée peut réduire les perturbations thermiques dans certains cas, mais il doit encore fournir une fusion du verre et une résistance mécanique suffisantes. L'équilibre correct devrait être établi expérimentalement.
3. Pourquoi l'optimisation des paramètres de l'épisseur peut ne pas résoudre le problème
Les réglages de l'épisseur Fusion contrôlent principalement le processus de chauffage et l'alignement et la jonction des extrémités des fibres. Ils ne peuvent pas corriger automatiquement chaque problème associé à la préparation de la face d'extrémité, à l'orientation de l'axe des fibres ou aux modifications de la structure des contraintes locales.
Considérez un scénario de dépannage typique:
Une épissure a la basse perte par insertion et la pince signale le bon alignement, pourtant les chutes mesurées d'ER du DB 40 au DB approximativement 27.
Continuer à ajuster la puissance de décharge sans étudier d'autres variables peut produire peu d'amélioration.
Une approche plus efficace consiste à séparer le problème en trois catégories:
Facteurs géométriques:État de fin-visage, alignement angulaire, orientation d'axe de fibre, et décalage latéral.
Facteurs thermiques:Puissance de décharge, durée de chauffage et effet du processus de fusion sur la structure de contrainte locale.
Facteurs de mesure:Polarisation de lancement, alignement d'axe à l'interface de mesure, état de connecteur, et répétabilité de la mesure d'ER.
Cette approche aide à déterminer si la limitation dominante provient de l'épissure elle-même, du processus de préparation ou de la configuration de la mesure.
4. Un workflow de dépannage pratique
Lorsque ER chute de manière significative après l'épissage de la fibre PM, suivez une séquence de diagnostic contrôlée.
Étape 1: Vérifier la mesure
Mesurer ER avant et après l'épissage en utilisant la même méthode et des conditions de lancement comparables. Confirmez le calibrage de l'instrument de mesure, l'orientation de fibre-axe, et la répétabilité de connexion.
Étape 2: Inspecter la préparation des fibres
Vérifiez la qualité des clivages, la géométrie de la face d'extrémité, la propreté et tout dommage visible. Ne présumez pas qu'une inspection visuelle acceptable prouve à elle seule que la face d'extrémité répond à la spécification géométrique requise.
Étape 3: Vérifier l'alignement de l'axe de polarisation
Confirmez que la pince est configurée pour le type correct de fibre de P.M. et que les axes principaux sont alignés comme prévu. Le cas échéant, utiliser les fonctions d'alignement et d'inspection des PM dédiées à l'équipement.
Étape 4: Revoir le processus de fusion
Commencez par le programme d'épissage PM recommandé par le fabricant de fibres. Changez un paramètre à la fois, tel que la puissance ou la durée de décharge, et enregistrez la perte et l'ER résultants d'épissure.
Étape 5: Comparer plusieurs échantillons
Répétez la procédure sur plusieurs épissures. Enregistrez ER avant et après l'épissage, la perte d'insertion, le type de fibre, les conditions de préparation, les réglages de l'épisseur et les conditions de mesure.
Une réduction constante des ER sur plusieurs échantillons peut indiquer un processus systématique ou un problème de compatibilité. Une grande variation entre les échantillons peut indiquer des conditions de préparation, d'alignement ou de mesure incohérentes.
Étape 6: Établir les critères d'acceptation propres à l'application
N'utilisez pas la perte par insertion comme seul critère de réussite/échec pour une épissure de fibre PM. Définir des limites d'acceptation distinctes pour la perte d'insertion et la RE en fonction des exigences du système et des spécifications de la fibre ou du composant applicables.
5. Points clés à retenir
Une baisse du rapport d'extinction des fibres PM de 40 dB à 25 dB est significative, mais elle ne doit pas être automatiquement attribuée à l'épisseur de fusion.
Les principaux facteurs à étudier sont:
Préparation et géométrie de la fibre.
Alignement relatif des principaux axes de polarisation.
Alignement latéral et compatibilité des structures de fibres.
Effets thermiques introduits lors de la fusion.
Répétabilité et cohérence de la mesure ER.
La leçon pratique est simple:Optimisez le processus de épissure complet, pas simplement les arrangements de décharge.
Pour des applications telles que les gyroscopes à fibre optique, les interféromètres, les systèmes optiques cohérents et la détection de précision par fibre, évaluez les performances de polarisation parallèlement à la perte d'épissure. Une épissure qui semble excellente en termes de transmission optique peut encore ne pas répondre à l'exigence de l'ER de l'application.
Note technique: Les seuils numériques et les exemples doivent être validés par rapport à la fiche technique spécifique des fibres PM, aux recommandations du fabricant de l'épisseur et à une procédure d'essai documentée avant d'être utilisés comme limites d'acceptation de production.