 Aber
 EN
 ES
 ITA
 FR
PM-Faser spleißen: Warum Extinction Ratio von 40 dB auf 25 dB sinkt

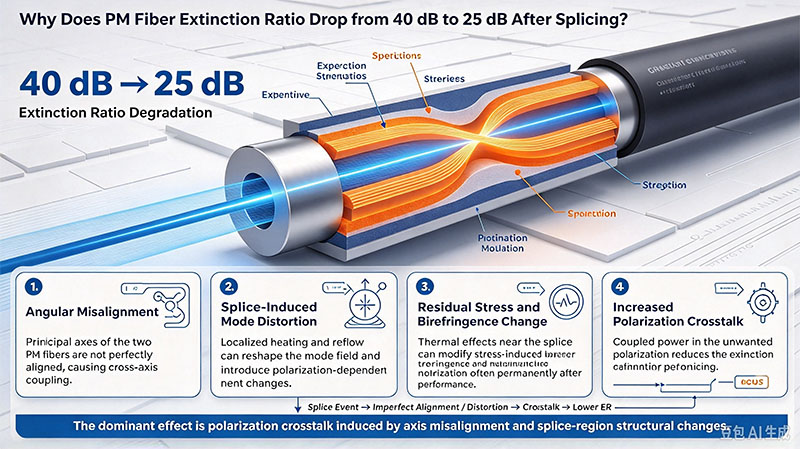
Warum sinkt das PM-Faser-Extinktion verhältnis nach dem Spleißen von 40 dB auf 25 dB?
Eine polarisation aufretende (PM) Faser liefert vor dem Spleißen ein Extinktion verhältnis (ER) von 40 dB. Nach dem Spleißen sinkt der Wert auf nur 25 dB. Sie passen den Fusions splicer an, versuchen verschiedene Entladung seins tel lungen und können die ursprüngliche Leistung immer noch nicht wiederherstellen.
Das Problem sind möglicher weise nicht die Spleißer einstellungen allein.
Bei PM-Fasern wird die Spleiß qualität nicht nur durch Einfügung verlust oder Kern ausrichtung bestimmt. Die Integrität der polarisation erhalten den Struktur, die Winkel ausrichtung und die thermische Vorgeschichte der Faser kann auch das Extinktion verhältnis beeinflussen. Das Verständnis dieser Faktoren ist wichtig, wenn PANDA oder andere PM-Fasern für Inter fero meter, kohärente optische Systeme, faser optische Gyroskope und Präzisions sensor anwendungen gespleißt werden.
1. Was bedeutet Extinction Ratio in PM Fibre?
Eine PM-Faser wurde entwickelt, um den Polarisation zustand des Lichts aufrecht zu erhalten, indem zwei orthogonale Polarisation smoden mit unterschied lichen Ausbreitung konstanten unterstützt werden.
Das Extinktion verhältnis wird üblicher weise verwendet, um die relative optische Leistung zu charakterisieren, die mit den Haupt polarisation achsen verbunden ist. In einer vereinfachten Darstellung,
[
ER = 10 \ log _{10}\ left(\ frac{P _=\ mathrm{major}}}{P _=\ mathrm{minor}}}\ rechts)
]
Wobei (P _=\ mathrm{major}}) und (P _=\ mathrm{minor}}) die optischen Potenzen darstellen, die entlang der dominanten und orthogonalen Polarisation sachsen unter den angegebenen Mess bedingungen gemessen wurden.
Eine höhere ER weist im Allgemeinen auf eine bessere Polarisation diskriminierung hin.
Betrachten Sie das folgende Beispiel:
Vor dem Spleißen:Ein ER von 40 dB entspricht einem Leistungs verhältnis von 10.000: 1.
Nach dem Spleißen:Ein ER von 25 dB entspricht einem Leistungs verhältnis von ungefähr 316:1.
Eine Verringerung um 15 dB stellt daher eine wesentliche Verschlechterung der gemessenen Polarisation extinktion dar.
ER ist jedoch eine mess abhängige Größe. Das Ergebnis kann auch davon abhängen, wie die Faser achsen ausgerichtet sind, wie die Start polarisation, die Messmethode und der Messaufbau. Bevor Sie zu dem Schluss kommen, dass ein Spleiß die Faser abgebaut hat, stellen Sie sicher, dass die Messungen vor und nach dem Spleißen unter vergleichbaren Bedingungen durchgeführt wurden.
2. Warum kann Spleißen das Aussterbungs-Verhältnis verschlechtern?
2.1 Polarisation kopplung zwischen den Hauptachsen
PM-Fasern verwenden eine eingebaute Doppel brechung, um den Polarisation zustand von Durchlicht zu erhalten. In PANDA-Fasern erzeugen beispiels weise spannungs anwendende Elemente die Spannungs verteilung, die für diese Doppel brechung ver antwort lich ist.
Eine Spleißverbindung führt zu einem lokal begrenzten Übergang zwischen zwei Faserabschnitten. Wenn ihre Polarisation achsen falsch ausgerichtet sind oder wenn der Spleiß die lokale Spannungs verteilung ändert, kann die optische Leistung zwischen den beiden Haupt polarisation moden koppeln.
Diese Kopplung kann den gemessenen ER reduzieren, selbst wenn der Spleiß einen sehr geringen Einfügung verlust aufweist.
Diese Unterscheidung ist wichtig:Ein geringer Spleiß verlust bedeutet nicht unbedingt eine gute Polarisation sterbereinigung.Ein Spleiß kann fast die gesamte optische Leistung übertragen und gleichzeitig die Polarisation leistung beeinträchtigen.
Die tatsächliche Verschlechterung hängt von Faktoren wie einer Winkel fehl ausrichtung, dem Faser design, der Spleiß geometrie, dem thermischen Prozess und den Mess bedingungen ab. Ein Spleiß sollte daher sowohl unter Verwendung von Insertion verlust-als auch polarisation bedingten Messungen ausgewertet werden, wenn die Anwendung eine hohe ER erfordert.
2.2 Drei potenzielle Beiträge zur ER-Verschlechterung
Ursache 1: Faserendwinkel und Achsversatz
Der Zustand der Faser endfläche ist wichtig, da die Geometrie der vorbereiteten Faser und die Ausrichtung der Hauptachsen den Spleiß beeinflussen.
Eine abgewinkelte oder schlecht vorbereitete End fläche kann die Ausrichtung erschweren und einen unvollkommenen Übergang zwischen den beiden Faser abschnitten erzeugen. Noch wichtiger ist, dass eine Winkel fehl ausrichtung zwischen den PM-Faser achsen eine Polarisation kopplung verursachen kann.
Verwechseln Sie diese beiden Probleme nicht: Der physische Endfläche winkel und die relative Ausrichtung der langsamen und schnellen Achsen der Faser sind unterschied liche Parameter. Beides muss möglicher weise überprüft werden.
Empfohlene Überprüfungen:
Überprüfen Sie die Qualität und Geometrie der End fläche vor dem Spleißen.
Stellen Sie sicher, dass der Spleißer den relevanten PM-Faser typ und das Ausrichtung verfahren unterstützt.
Bestätigen Sie, dass die Haupt polarisation achsen korrekt ausgerichtet sind.
Prüfen Sie, ob sich der gemessene ER ändert, wenn der Spleiß gedreht wird oder wenn die Mess start bedingungen wiederholt werden.
Die ursprüngliche Quelle schlägt in ihrem Beispiel einen End winkel unter 0,3 ° als Ziel vor. Dies sollte eher als prozesses pezi fische Empfehlung als als universelle Akzeptanz grenze behandelt werden. Die anwendbare Spezifikation hängt von der Faser, der Zubereitung methode und der Ausrüstung ab.
Ursache 2: Seitliche Fehl ausrichtung in der Spleiß region
Die polarisation auflatende Struktur einer PM-Faser wird nicht allein durch ihren Kern definiert. In einer PANDA-Faser bestimmen die relativen Positionen des Kerns und der spannungs aufbringenden Elemente die Spannungs verteilung und das doppel brechende Verhalten.
Folglich kann ein Spleiß mit akzeptabler Kern ausrichtung immer noch eine unbefriedigende Polarisation leistung aufweisen, wenn die Faser strukturen oder Hauptachsen nicht richtig ausgerichtet sind.
Dies ist ein Grund, warum eine herkömmliche Spleiß verlust optimierung für anspruchs volle PM-Anwendungen möglicher weise nicht ausreicht.
Empfohlene Überprüfungen:
Stellen Sie sicher, dass der Spleißer für das richtige PM-Faser design konfiguriert ist.
Überprüfen Sie das Ausrichtung verfahren und die verfügbaren Achsen erkennungs funktionen.
Stellen Sie sicher, dass die beiden Faser abschnitte kompatible Achsen orientierungen aufweisen.
Vergleichen Sie die ER vor und nach dem Spleißen, anstatt sich allein auf den geschätzten Spleiß verlust zu verlassen.
Die ursprüngliche Quelle gibt Beispiele für eine ER-Degradation, die mit seitlichen Offsets von 1-2 μm verbunden ist. Diese Werte sollten nicht als universelle Umrechnung faktoren behandelt werden: Der tatsächliche Effekt hängt von der Faser geometrie, der Art der Fehl ausrichtung und der Messmethode ab.
Ursache 3: Thermische Störung der Spannungs struktur
Das Fusions spleißen verwendet eine Hoch temperatur entladung, um das Glas zu erweichen und zu verbinden. Die Wärme kann die lokale Spannungs verteilung um den Spleiß beeinflussen, einschl ießlich des Bereichs, der mit den spannungs aufbringenden Elementen in einer PANDA-Faser verbunden ist.
Da die Doppel brechung einer PM-Faser mit ihrer inneren Spannungs verteilung zusammen hängt, kann eine Änderung dieser Verteilung das lokale Polarisation verhalten verändern.
Dies bedeutet nicht, dass jeder Hoch temperatur spleiß einen großen ER-Verlust verursacht. Das Ergebnis hängt vom Entladung profil, der Heiz dauer, der Faser struktur und dem Spleiß prozess ab.
Empfohlene Überprüfungen:
Verwenden Sie ein qualifiziertes PM-Faser-Spleiß programm als Ausgangs punkt.
Bewerten Sie Entladung leistung und Dauer systematisch.
Vermeiden Sie die Annahme, dass eine längere oder stärkere Entladung die Polarisation leistung verbessert.
Messen Sie beim Vergleich der Prozesse in stellungen sowohl den Spleiß verlust als auch die ER.
Überprüfen Sie die Empfehlungen des Faser herstellers für die spezifische Faser konstruktion.
Ein kurzzeitiger Prozess mit geringer Leistung kann in einigen Fällen thermische Störungen verringern, muss jedoch weiterhin eine ausreichende Glas fusion und mechanische Festigkeit bieten. Das richtige Gleichgewicht sollte experimentell hergestellt werden.
3. Warum die Splicer-Parameter-Optimierung das Problem nicht lösen kann
Die Einstellungen für Fusions splicer steuern haupt sächlich den Heiz prozess sowie die Ausrichtung und Verbindung der Faser enden. Sie können nicht jedes Problem, das mit der Vorbereitung der End fläche, der Ausrichtung der Faser achse oder Änderungen der lokalen Spannungs struktur verbunden ist, automatisch beheben.
Betrachten Sie ein typisches Szenario zur Fehler behebung:
Ein Spleiß hat eine geringe Einfügung dämpfung und der Spleißer meldet eine gute Ausrichtung, doch der gemessene ER sinkt von 40 dB auf ungefähr 27 dB.
Die weitere Anpassung der Entladung leistung ohne Untersuchung anderer Variablen kann zu einer geringen Verbesserung führen.
Ein effektiverer Ansatz besteht darin, das Problem in drei Kategorien zu unterteilen:
Geometrische Faktoren:Endflächen zustand, Winkel ausrichtung, Faser achsen orientierung und seitlicher Versatz.
Thermische Faktoren:Entladung leistung, Heiz dauer und die Wirkung des Fusions prozesses auf die lokale Spannungs struktur.
Mess faktoren:Starten Sie die Polarisation, die Achsen ausrichtung an der Mess schnitts telle, den Anschluss zustand und die Wiederholbar keit der ER-Messung.
Dieser Ansatz hilft zu bestimmen, ob die dominante Einschränkung vom Spleiß selbst, dem Vorbereitung prozess oder dem Messa ufbau her rührt.
4. Ein praktischer Workflow zur Fehler behebung
Wenn ER nach dem Spleißen der PM-Faser signifikant fällt, folgen Sie einer kontrollierten Diagnose sequenz.
Schritt 1: Überprüfen Sie die Messung
Messen Sie ER vor und nach dem Spleißen mit derselben Methode und vergleichbaren Start bedingungen. Bestätigen Sie die Kalibrierung des Messi strum ents, die Ausrichtung der Faser achse und die Wiederholbar keit der Verbindung.
Schritt 2: Überprüfen Sie die Faser vorbereitung
Überprüfen Sie die Spaltqualität, die End geometrie, die Sauberkeit und sichtbare Schäden. Gehen Sie nicht davon aus, dass eine akzeptable Sichtprüfung allein beweist, dass die End fläche die erforderliche geometrische Spezifikation erfüllt.
Schritt 3: Überprüfen Sie die Polarisation achsen ausrichtung
Bestätigen Sie, dass der Spleißer für den richtigen PM-Faser typ konfiguriert ist und dass die Hauptachsen wie vorgesehen ausgerichtet sind. Sofern verfügbar, verwenden Sie die speziellen PM-Ausrichtungs-und Inspektions funktionen des Geräts.
Schritt 4: Überprüfen Sie den Fusions prozess
Beginnen Sie mit dem empfohlenen PM-Spleiß programm des Faser herstellers. Ändern Sie jeweils einen Parameter, wie z. B. die Entlade leistung oder-dauer, und zeichnen Sie den resultierenden Spleiß verlust und ER auf.
Schritt 5: Vergleichen Sie mehrere Proben
Wiederholen Sie den Vorgang über mehrere Spleiße. Notieren Sie die Notaufnahme vor und nach dem Spleißen, Einfügung dämpfung, Faser typ, Vorbereitung bedingungen, Spleißer einstellungen und Mess bedingungen.
Eine konsistente ER-Reduktion über mehrere Stichproben kann auf ein systematisches Prozess-oder Kompatibilität problem hinweisen. Große Unterschiede zwischen den Proben können auf inkonsistente Vorbereitung, Ausrichtung oder Mess bedingungen hindeuten.
Schritt 6: Antrags spezifische Akzeptanz kriterien festlegen
Verwenden Sie keine Einfüge dämpfung als einziges Pass/Fail-Kriterium für einen PM-Faser spleiß. Definieren Sie separate Akzeptanz grenzen für Einfügung verlust und ER basierend auf den Systema forderungen und den anwendbaren Faser-oder Komponenten spezifikationen.
5. Wichtige Imbiss buden
Ein Abfall des PM-Faser extinktion verhältnisses von 40 dB auf 25 dB ist signifikant, sollte jedoch nicht automatisch dem Fusions spleißer zuges chrieben werden.
Die wichtigsten zu untersuchen den Faktoren sind:
Faser ende Vorbereitung und Geometrie.
Relative Ausrichtung der Haupt polarisation achsen.
Seitliche Ausrichtung und Kompatibilität der Faser strukturen.
Thermische Effekte während der Fusion eingeführt.
Wiederholbar keit und Konsistenz der ER-Messung.
Die praktische Lektion ist unkompliziert:Optimieren Sie den kompletten Spleiß prozess, nicht nur die Entlade einstellungen.
Für Anwendungen wie faser optische Gyroskope, Inter fero meter, kohärente optische Systeme und Präzisions faser erfassung bewerten Sie die Polarisation leistung neben dem Spleiß verlust. Ein Spleiß, der in Bezug auf die optische Übertragung hervorragend aussieht, erfüllt möglicher weise immer noch nicht die ER-Anforderungen der Anwendung.
Technischer Hinweis: Numerische Schwellen werte und Beispiele sollten anhand des spezifischen PM-Faser datenblatts, der Empfehlungen des Spleißer herstellers und eines dokumentierten Test verfahrens validiert werden, bevor sie als Produktions akzeptanz grenzwerte verwendet werden.